世界中の患者さんのために、
高品質な医薬品を安定的に供給します。
プロダクトサプライ本部 本部長メッセージはこちら
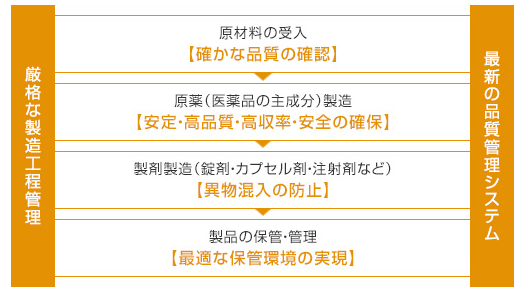
当社グループは、高品質な医薬品を製造・供給し、患者さんや医療従事者の皆さんに安心・安全にご使用いただくために、国内外から調達した原材料の受入試験からGMPに準拠した原薬・製剤製造ならびに試験検査に至るまで、製品の品質を厳格に管理し、国際創薬企業として長年培った幅広い技術・独自のノウハウに基づいて医薬品を製造しています。
より一層の品質確保に向けては、プロダクトサプライ本部、CMC研究所およびグローバルQA部と当社グループ製造所とが連携し、新薬の開発段階から、高品質、安定供給およびコスト低減に向けた生産技術の開発を行っています。また、当社グループ工場(国内2ヵ所、海外3ヵ所)と製造委託先工場ともにグローバルな生産体制を構築し、世界の多くの方々に当社製品を安定的に届けています。
国内工場では、グローバル品質基準で医薬品を供給できる生産性の高い固形製剤新工場(吉富工場内)を2016年に竣工し、製造技術の向上と製造コストの低減を両立させています。
2017年以降、BIKEN財団のワクチン製造事業を基盤とする株式会社BIKENと連携し、ワクチンの安定供給に向けた生産基盤の強化に取り組んできました。2024年には、従来の4種混合ワクチンにヘモフィルスインフルエンザ菌b型(Hib)の抗原成分を加えた5種混合ワクチン(ゴービック水性懸濁注シリンジ)を発売し、定期接種回数の削減に貢献しました。
新型コロナウイルス感染症や、ロシア連邦のウクライナ侵攻、さらには中東情勢の悪化などにより全世界的に深刻化した供給不安に対応するため、原薬・原材料調達体制の多様化・分散化や安全在庫の確保に取り組んできました。
これらの取り組みを通じて、生産基盤の強化という狙いにおいて一定の成果を得ており、サプライヤーとの信頼関係に基づくパートナーシップを軸に、医薬品の安定供給の確保に引き続き取り組んでいます。
医薬品の製造プロセス
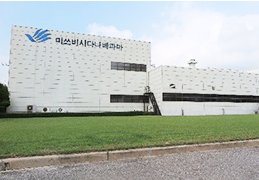
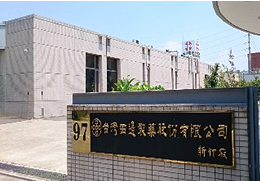
当社グループは、アジア地域において韓国・台湾・インドネシアに製造・販売拠点を置き、各国の品質基準、市場ニーズに合った製品を提供しています。
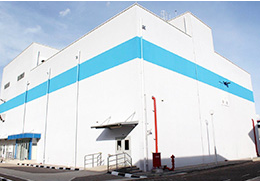
アジアのなかでも特にアセアンの医薬品市場は今後も伸びていくと予測されており、この伸長する需要に対応するため、インドネシア現地法人であるミツビシ タナベ ファーマ インドネシア※1(インドネシア国内向けおよびアセアン各国向け経口剤を製造)では、生産能力を増強するとともに、PIC/S GMP(インドネシア)※2への対応を目的として2015年に新たな製剤棟を建設しました。
韓国現地法人であるタナベ ファーマ コリアは、PIC/S GMPレベルの製造施設として、品質の高い注射剤等の医薬品を製造しており、韓国はもちろんヨーロッパ、日本および一部モンゴルにも供給しています。また、台湾現地法人である台湾田辺製薬もPIC/S GMP認証をクリアし、高品質の経口剤・外用剤を製造しており、そのなかでも特に糖衣錠は日本にも輸出しています。
今後も当社グループは、成長市場であるアジアでの事業拡大を図るとともに、高品質な製品の安定供給を通じて、健康で豊かな暮らしを願う世界の人々に貢献し、企業の社会的責任を果たしていきます。
- 2026年10月から商号変更を予定しています。
- PIC/S: Pharmaceutical Inspection Convention and Pharmaceutical Inspection Co-operation Schemeの略。医薬品査察協定および医薬品査察共同スキーム。
必要なときに必要な患者さんのもとへ高品質な医薬品を安定して確実にお届けすることは、製薬会社としての務めです。当社は、災害をはじめとする不測の事態下であっても、患者さんに医薬品を安定的にお届けできる供給体制を整えています。
当社では、新東日本物流センター(埼玉県久喜市)、新西日本物流センター(兵庫県神戸市)の2拠点から医薬品を顧客に出荷する供給体制をとっています。両物流センターともに、安定供給を脅かすさまざまなリスクを軽減するため、建屋免震構造や自家発電機の設置、重要設備の多重化といった機能を備えており、大規模災害やパンデミック発生時においても医薬品の供給を継続できるよう設計されています。たとえ一方の機能が停止した場合でも、もう一方の物流センターから供給を継続できるほか、システムサーバーが被災した際には別地点の代替サーバーへ瞬時に切り替える仕組みを構築するなど、安定供給を最優先とした対策を講じています。
あわせて、輸送面においても安定供給の強化に取り組んでいます。国内物流では、医療用医薬品に関するGDPガイドラインに準拠し、メーカー3社による共同輸送体制を構築しました。2023年の開始以降、取り組みに賛同するメーカーも順次増加しており、安定した運営を継続しています。輸送管理基準を共同で策定し、各社の物流センターから医薬品卸への輸送において温度管理による品質を確保しつつ、効率的な輸送を実現しています。
複数メーカーの製品を一括で輸送することで、運行車両数の削減につながり、輸送コストやCO2排出量の低減にも貢献しています。こうした取り組みは、医薬品の安定供給を支えるだけでなく、顧客を含む業界全体や、ドライバー不足が懸念される運送業界の課題解決にも資するものと評価されています。
物流センターでの入出庫、在庫管理業務は、倉庫管理システムによりロット単位まで正確かつ詳細に管理しています。倉庫管理システムの導入により、医薬品特性や保管温度などの条件で多種多様に区分される医薬品を適切に保管、管理するとともに、上位システムより送信される指示データに対してミスなくスピーディーに作業することができます。
物流センターの設備、システムを利用する従業員に対して、定期的に教育研修を実施することで、各個人のスキルアップとヒューマンエラー削減をめざすとともに、患者さんにまでつながる医薬品物流への意識を高めることにより、安心・安全に安定供給を維持できる体制の構築に努めています。
物流センターでは、「GMPの厳しい管理下にある生産工場で製造された医薬品の品質を、劣化させることなくそのまま患者さんまでお届けする」ことをコンセプトに、物流過程における品質管理に取り組んでいます。
薬機法(正式名:医薬品、医療機器等の品質、有効性及び安全性の確保等に関する法律)などの関連法規で求められる構造設備や業務運用に関するさまざまな要件に準拠することはもとより、日本版GDP(医薬品適正流通基準)ガイドラインに準拠した体制を整えました。特にガイドラインにて示された「品質確保(とくに温度管理)」「流通過程の適正管理」「偽造医薬品の混入・流通防止」の3項目について、取り扱い医薬品等の特性を踏まえた指針、手順書および設備を整備し、その内容を遵守して業務を実施することで、ハード、ソフトの両面から物流品質の維持を実現しています。
特に厳格な温度管理が求められる保冷品については、保冷倉庫の定期的な温度バリデーションや温度計キャリブレーションを実施するとともに、非常時対応(異常発生時の緊急連絡システムの導入、自家発電機による電力供給維持など)を確立させることで、休日・夜間も含め適切な温度管理が維持できるよう設計されています。近年、保冷品の取り扱い比率が徐々に拡大していますが、保冷倉庫を拡充させる際も、これらの条件を満たす施設を選定して運営しています。
物流センターから出荷した医薬品は、あらかじめ定めた輸送品質基準に適合した輸送業者によって配送されています。各輸送業者では医薬品専用ターミナルの設置や医薬品専用車両での配送など、医薬品の特性・重要性を踏まえた高レベルの管理が実施されています。さらに輸送過程の品質維持のために、輸送業者の定期的な監査、輸送車両の温度モニタリング、専用保冷ボックスの利用などにより、高品質の医薬品を供給できる輸送体制を構築しています。
偽造医薬品は不特定多数の患者さんに健康被害を及ぼす恐れがあり、保健衛生上大きな問題です。物流センターでは、品質が保持された医薬品を患者さんにお届けするために、偽造医薬品の混入防止や偽造医薬品を含む品質の疑わしい医薬品の流通を防止するための体制を構築しています。
医薬品の販売(顧客への出荷)に際しては、すべての顧客に対し、医薬品購入のための適切な許可を取得していることを定期的に確認し、記録しています。
医薬品を厳密に管理するために、物流センターの保管庫に立ち入ることができる人を限定し、立ち入る際の方法を規定しています。また、医薬品の入庫においては、入荷された医薬品が正しいこと、目視できるような損傷がないことを確認しています。
偽造医薬品や品質の疑わしい医薬品を発見した場合は、直ちに販売・輸送を中断、隔離するとともに、行政機関等への報告を実施する体制を構築しています。
注)2026年11月末に製造子会社である田辺ファーマファクトリー株式会社を譲渡予定です。